


يفترض معظم الناس أنآلة إنتاج الأكياس البلاستيكيةيعمل تلقائيا. ولكن هذا ليس هو الحال. لكنها لا تحتاج إلى أرضية مصنع مليئة بالناس أيضًا. تعتمد الإجابة الحقيقية على نوع الآلة، وسرعة الإخراج، وطول الوردية، وما إذا كنت تحسب الموظفين بدوام كامل- أو مشغلي الوردية. بالنسبة لخط السرعة المتوسط-النموذجي الذي ينتج ما بين 200 إلى 400 كيس في الدقيقة، يلزم وجود عاملين إلى أربعة عمال في كل وردية عمل. دعني أخبرك كيف تأتي هذه الأرقام. لماذا تكلفك التخمينات الخاطئة المال؟
الإجابة المختصرة (ولماذا هي مضللة)
يمكن لآلة إنتاج البلاستيك بقدرة 300-كيس-في الدقيقة إنتاج ما يقرب من 432000 كيس في 24 ساعة. قد تظن أن شخصًا واحدًا فقط يمكنه مشاهدة تلك الآلة. لكن في الواقع لا يمكن للمرء أن يفعل ذلك. تحتاج الآلات إلى التغذية واستكشاف الأخطاء وإصلاحها وفحص الجودة والتعبئة وإدارة النفايات. كل هذه المهام تتم في وقت واحد في مواقع مختلفة.
وفقًا لتقرير الإنتاجية لعام 2024، تبلغ نسبة التوظيف القياسية-في الصناعة لخطوط الإنتاج المؤتمتة بالكامل مشغلًا واحدًا تقريبًا لكل 80-120 كيسًا في الدقيقة. بالنسبة للنماذج شبه المستقلة أو القديمة، تصل النسبة إلى 1 - 60 كيسًا في الدقيقة.
ونتيجة لذلك، تحتاج آلة إنتاج الأكياس البلاستيكية الأوتوماتيكية بالكامل بقدرة 300 نسخة في الدقيقة إلى 2.5 إلى 4 مشغلين في كل نوبة عمل. يتطلب الخط شبه التلقائي الذي تبلغ سرعته 100 نسخة في الدقيقة-2-3 وحدات. الرياضيات بسيطة. ولكن السبب وراء ذلك ليس كذلك.
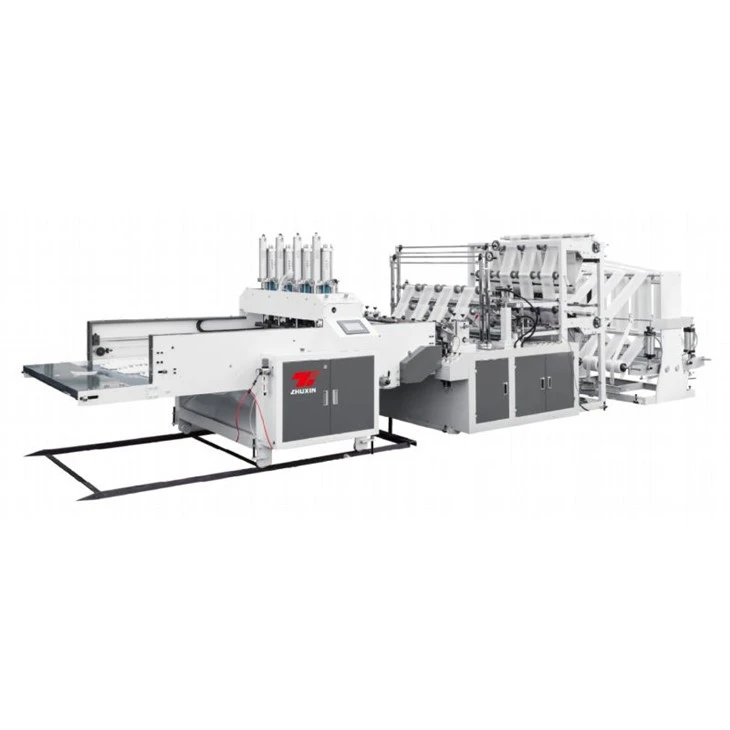
كسر كل دور على الخط
وإليك ما يفعله هؤلاء العمال البالغ عددهم 2-4 عمال بالفعل. الأمر لا يقتصر على مجرد "الوقوف هناك والمشاهدة".
الدور 1: مشغل الآلة/شخص توصيل الطعام (شخص واحد)
قام الرجل بدحرجة الغطاء البلاستيكي إلى محطة الفك. يقومون بتمريره من خلال أنبوب التشكيل. يحددون حجم الحقيبة (الطول والعرض والطيات). في آلات الأكياس البلاستيكية المؤتمتة بالكامل، يستغرق كل تغيير من 10 إلى 15 دقيقة للتثبيت. أثناء الإنتاج، لاحظوا شد الفيلم ودرجة حرارة الختم ومحاذاة القطع.
إذا تجعد الفيلم أو ضعف الختم، يتدخل الشخص. عند 300 نسخة في الدقيقة، يعني فشل الختم 300 كيسًا سيئًا في الدقيقة حتى يمسك بها شخص ما. لهذا السبب لا يمكنك مغادرة المحطة بدون شخص ما.
الدور 2: مفتش الجودة (شخص واحد، يتم دمجه أحيانًا مع الدور 1 الأبطأ))
تشمل فحوصات الجودة لمعدات إنتاج الأكياس البلاستيكية الجوانب التالية:
- اختبار قوة الختم (اختبار السلخ كل 15-30 دقيقة)
- التحقق من أبعاد الكيس (الطول والعرض والسمك)
- طباعة فحص التسجيل (إذا كانت الحزمة مطبوعة)
- دقة موضع الثقب (للصدرية أو الحقيبة)
بسرعات عالية، مطلوب أخذ العينات. لا يمكنك التحقق من كل حقيبة. ولكن يمكنك التحقق من كل 500 كيس. يتيح لك هذا التعرف على الاتجاهات قبل أن تصبح هدرًا. تشغل الشخصية حوالي 20% من التحولات على الخطوط المضبوطة. وعلى الخط الجديد الذي لا يزال قيد المعايرة، يمثل 40 بالمائة من الرحلات الجوية.
(المصدر: مجلة هندسة وتصنيع البلاستيك، إصدار 2024 رقم 45، ممارسات إدارة الجودة للتعبئة عالية السرعة)
الدور 3: التعبئة والتغليف/المكدس (شخص واحد)
ظلت الأكياس تخرج من خط الإنتاج. يجب على شخص ما أن يحسبها. يجب على شخص ما أن يربطهم. يجب على شخص ما أن يضعها في صندوق أو كيس من الورق المقوى. وبسرعة تزيد عن 200 نسخة في الدقيقة، يكون هذا دائمًا دورًا منفصلاً. إنتاج كبير جدًا بحيث لا يستطيع شخص واحد التعامل معه وتعبئته في نفس الوقت.
تستخدم بعض المرافق عدادات الأكياس الآلية وآلات التكديس. وهذا يقلل من دور العمل بدوام جزئي-(2 - 3 أسطر لشخص واحد). لكن التراص نفسه يحتاج إلى شخص آخر. وهذا يعني الحفاظ على الحقائب مرتبة وسهلة النقل.
الدور 4: الصيانة/مستكشف الأخطاء ومصلحها (شخص واحد، غالبًا ما تتم مشاركته عبر خطوط متعددة)
هذا هو الدور الذي ينسى معظم مشتري المنازل التخطيط له. آلات إنتاج الأكياس البلاستيكية بها أجزاء مهترئة. وتشمل هذه قضبان الختم الحراري، وشفرات القطع، وتشكيل الياقات، وتخفيف الفرامل. هذه الأجزاء تتحلل مع مرور الوقت. يبلغ سمك السدادات الحرارية 0.2 مم، مما يؤدي إلى غلق ضعيف عند 300 نسخة في الدقيقة. لن تلاحظ ذلك حتى يرتفع معدل النفايات لديك.
يتولى طاقم الصيانة المخصص تغيير الشفرة واستبدال الختم وتنظيف الانسداد في حالات الطوارئ. يمكن مشاركة هذا الشخص عبر 2-3 أسطر. في خط الإنتاج الآلي بالكامل، يعمل الشخص حوالي 1-2 ساعة في كل نوبة عمل. على الخطوط شبه الأوتوماتيكية، كانوا مشغولين لمدة 3-4 ساعات في كل وردية.
(المصدر: الجمعية الدولية لآلات التغليف - تخصيص العمالة في خطوط التغليف المرنة، 2025)
التوظيف حسب نوع الماكينة: مقارنة حقيقية
|
نوع الآلة |
السرعة (كيس / دقيقة) |
العمال لكل وردية (8 ساعات) |
العمال لكل وردية (16 ساعة) |
|
طباعة أوتوماتيكية بالكامل، 3-4 ألوان |
200–300 |
2–3 |
3–4 |
|
أوتوماتيكية بالكامل، بدون طباعة |
300–450 |
2–3 |
3–4 |
|
نصف آلي-(ختم يدوي) |
60–120 |
3–4 |
4–5 |
|
إزالة الأكياس الهوائية القديمة يدويًا |
40–80 |
4–6 |
5–7 |
إن القفزة من الوضع شبه الآلي-إلى الوضع الآلي بالكامل يعد سببًا رئيسيًا لتوفير العمالة. يحتاج صانعو الأكياس البلاستيكية شبه الأوتوماتيكية-من أربعة إلى ستة أشخاص في كل نوبة عمل. يحتاج شخص ما إلى فصل الحقائب يدويًا. يجب على شخص ما أن يطوي المقبض. يجب على شخص ما تكديس الإخراج. يمكن لخطوط الإنتاج المؤتمتة بالكامل معالجة كل هذا من خلال الآلات. ولكن لهذه الأسباب، لا تزال بحاجة إلى البشر.
(المصدر: آسيا-المسح العمالي لصناعة التغليف في منطقة المحيط الهادئ، 2024)
ماذا عن التحولات بين عشية وضحاها وعطلة نهاية الأسبوع؟
هذا هو الشيء المثير للاهتمام في رياضيات الموظفين. إذا كنت تعمل 24 ساعة في اليوم، سبعة أيام في الأسبوع، فلن تقوم بضرب عدد العمال في 3. بل يمكنك إضافة شخص إضافي لكل نوبة عمل عند حدوث تداخل.
على سبيل المثال، تستغرق آلة إنتاج الأكياس البلاستيكية الأوتوماتيكية بالكامل بقدرة 300 دورة في الدقيقة 3 نوبات (8 ساعات لكل منها):
- التحول أ: 3 عمال
- التحول ب: 3 عمال
- التحول ج: 3 عمال
التداخل/التسليم: عامل واحد
المجموع: 10 عمال متواصلين. ليس 9. ليس 12. يتعامل الأفراد المتداخلون مع عمليات تسليم المناوبات. تبادلوا الأسئلة حول التحول الأخير. سيقومون بإعادة تشغيل جميع الأجهزة التي كانت خاملة طوال الليل.
(المصدر: المجلة العالمية لتخطيط القوى العاملة في التصنيع، "تحسين التحول في خطوط التعبئة المستمرة،" 2025)
تكلفة العمالة الخفية التي يتجاهلها معظم الناس
العمال أكثر من الأجور. هم التدريب والتوقف ومعدلات الخطأ. وجد معيار الصناعة لعام 2025 أن الطرق التي تقل عن النسبة الموصى بها لها النتائج التالية:
- معدلات رفض أعلى بمقدار 2.3x (العيوب المفقودة)
- يزيد وقت التوقف غير المخطط له بمقدار 1.8 مرة (إزالة الانسداد ليست سريعة بما فيه الكفاية)
زيادة بنسبة 34% في هدر المواد (كسر الأغشية أثناء التدخلات المتأخرة)
يمكن أن تتجاوز تكلفة التحول الذي يعاني من نقص الموظفين الراتب السنوي للعمال الذين "تدخرهم" من خلال عدم توظيفهم.
إذًا، كم عدد العمال الذين تحتاجهم فعليًا؟
تعمل ماكينات الأكياس البلاستيكية القياسية المؤتمتة بالكامل على تشغيل 200-400 كيس في الدقيقة:
- وردية واحدة (8 ساعات): 2-3 عمال
- نوبتان (16 ساعة): 4-5 عمال
- 3 ورديات (24 ساعة): 8-10 عمال
آلات نصف آلية أو قديمة تعمل بعامل أو عاملين إضافيين في كل وردية عمل.
هذه الآلة مسؤولة عن حمل الأحمال الثقيلة. لكنه لا يعتقد. انها لا تناسب. ولا يلتقط كل عيب. هذه وظائف بشرية. إن قطع هذه الوظائف هو أسرع طريقة لتحويل خط مربح إلى حفرة أموال.
إذا كنت تخطط لخط إنتاج جديد، فهناك شيء واحد يجب مراعاته وهو أن الأغشية القابلة للتحلل الحيوي والقابلة للتحلل (خليط PBAT وPLA) تعمل بشكل مختلف داخل آلات إنتاج الأكياس البلاستيكية. تمتد أكثر. وهي مختومة في درجات حرارة مختلفة. انها تسد في كثير من الأحيان. وهذا يعني أن دورك كمشغل وشخص صيانة يتطلب المزيد من الاهتمام. بالمقارنة مع فيلم PE القياسي، فإنها تستغرق حوالي 15-20% من وقت التحول للقيام بها. وهذا لم يؤخذ بعين الاعتبار في معظم أدلة التوظيف. لكن بيانات الإنتاج من عام 2025 بدأت تظهر ذلك.


