


يفعل صانعو الأكياس البلاستيكية أكثر من ذلك. يتم تشغيل سلسلة من الخطوات المترابطة. يتم إغلاقها من لفة الفيلم، وتقطيعها، وتكديسها في أكياس. كل هذا يحدث في عملية مستمرة. يفكر الكثير من الناس في الختم الحراري عندما يسمعون عبارة "السداد الحراري". لكن الآلة الحقيقية هي عملية محددة التوقيت من التشكيل والختم والقطع والطباعة في بعض الأحيان. ويتم كل هذا بمعدل 150 إلى 400 كيس في الدقيقة.
إذا كنت تقوم بفحص المعدات، أو شراء خطوط الإنتاج، أو إصلاح مشاكل الجودة، فأنت بحاجة إلى معرفة كل خطوة على الطريق بنفسك. وكان ذلك هو سبب الخلل.
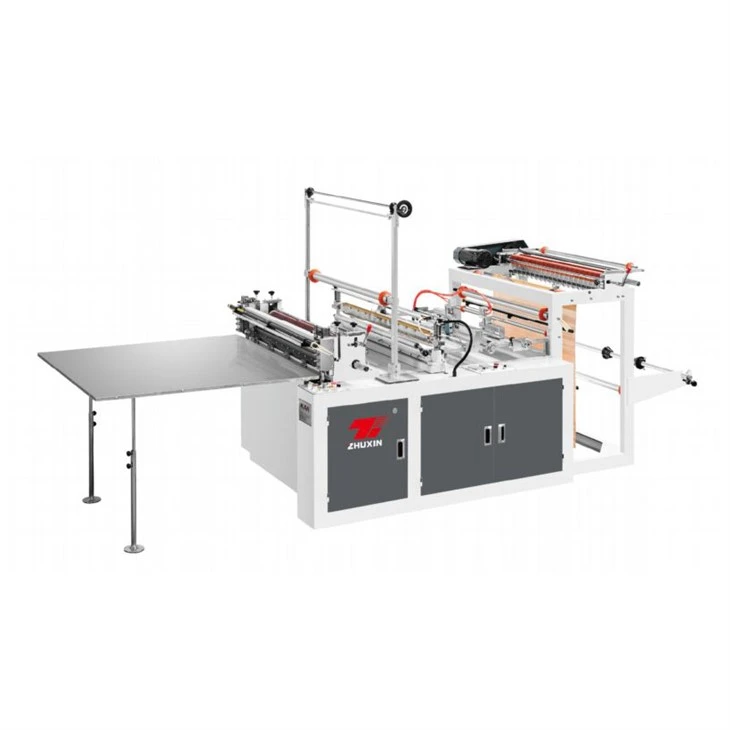
العمليات الأساسية الست داخل كل آلة تصنيع الأكياس البلاستيكية
1. فك الفيلم والتحكم في التوتر
بدأ كل شيء بالتدحرج. تقوم محطة الفك بتغذية الفيلم البلاستيكي إلى داخل الآلة بمعدل ثابت. عادة ما تكون هذه الأفلام عبارة عن بولي إيثيلين منخفض الكثافة- أو HDPE أو مواد مغلفة.
هذا يبدو بسيطا بما فيه الكفاية. ولكن هذا ليس هو الحال. إذا لم يمتد الفيلم بشكل متساوٍ، فسيتم تكرار هذا الخطأ في كل خطوة. كان طول الحقيبة خاطئًا. تبديل الختم. اللكمات تفوت.
آلة الأكياس البلاستيكية تعتمد فتحة تهوية الفرامل أو جهاز التحكم في التوتر الآلي. تقول الجمعية الدولية للتغليف المرن (IFPA) إن شد الفيلم هو العامل الأكثر أهمية في تحديد حجم الكيس النهائي. يمكن أن يؤدي التحكم السيئ في التوتر إلى مشاكل في الحجم تصل إلى 60%. هذا من دليل أفضل الممارسات للتعامل مع الأفلام في عام 2024.
تستخدم الآلة الجديدة أنظمة شد مؤازرة-حلقة مغلقة. اضبط سرعة الأسطوانة في الوقت الفعلي وفقًا لبيانات سمك الفيلم. لا تستطيع الأنظمة الهوائية القديمة تحمل أكثر من 200 كيس في الدقيقة.
2. الختم الطولي (الختم الجانبي)
بمجرد أن يصبح الفيلم سلسًا ومضغوطًا، يحدث الختم الأول. وهذا على طول الحقيبة. ويسمى بالختم الطولي أو الجانبي.
تم ضغط فكين ساخنين معًا. يقومون بإذابة حواف الفيلم في أنبوب مستمر. عرض الختم عادة 5-10 ملم. يجب أن تكون درجة الحرارة دقيقة. إذا كان منخفضًا جدًا، فسوف ينكسر الختم. إذا كانت درجة الحرارة مرتفعة جدًا، فسيصبح الغشاء رقيقًا، مما يخلق نقطة ضعف.
تقول جمعية صناعة البلاستيك أن آلة الأكياس البلاستيكية الجيدة يجب أن تكون درجة حرارة الختم الجانبي لها ±3 درجة عند نقطة التحديد. وبعد ذلك، تنخفض قوة الختم بنسبة 15-25%. وذلك وفقًا لمعايير الأداء من آلات التعبئة والتغليف لعام 2023.
يحدد الختم أيضًا عرض الكيس. تؤدي كل حركة بمقدار 0.5 مم في موضع الختم إلى فقدان كل كيس لمواصفاته.
3. الختم العرضي (الختم السفلي)
القطع ليس دائما خطوة منفصلة. في العديد من الآلات، يقوم فك الختم المستعرض أيضًا بالقطع. لكن في الوحدات الأعلى-، تقوم قاطعة دوارة منفصلة أو شفرة مقصلة بمعالجة عملية الفصل.
يجب أن يكون القطع نظيفًا. شفرة مملة لا تقطع. انها الدموع. الحواف الممزقة تعني فتحات خشنة للأكياس. يؤدي هذا إلى حدوث انحشار في آلات التعبئة لاحقًا. كما أنها تبدو سيئة على رف المتجر.
تقول اللجنة الأوروبية للمعايير أن الحواف المقطوعة لأكياس ملامسة الطعام-يجب ألا تحتوي على نتوءات يزيد حجمها عن 0.2 ملم. يتوافق هذا مع إرشادات EN 868 للتغليف الطبي اعتبارًا من عام 2022. وهذا المعيار مخصص للاستخدام الطبي. لكن معظم مشتري-الأصناف الغذائية يستخدمون نفس الحد.
A ماكينة تصنيع الاكياس البلاستيكيةباستخدام نظام القطع الموجه بالليزر-يمكن الحفاظ على دقة القطع بمقدار ±0.3 مم حتى عند 350 كيسًا في الدقيقة. تواجه الشفرات الميكانيكية صعوبة في الوصول إلى هذا المستوى. يأتي هذا من تقرير معهد محترفي التغليف لعام 2023 حول تقنيات القطع المتقدمة.
4. قطع الأكياس وفصلها
القطع ليس دائما خطوة منفصلة. يتم أيضًا قطع فك الختم المستعرض في العديد من الآلات. لكن في الأجهزة-المتطورة، تقوم أداة قطع دوارة منفصلة أو شفرة مقصلة بمعالجة عملية الفصل.
تأكد من أن التخفيضات نظيفة. شفرة حادة لا تقطع. بكت. الحواف المكسورة تعني فتحات خشنة للأكياس. هذا يمكن أن يؤدي إلى انسداد متأخر في آلة التعبئة. كما أنها تبدو سيئة على رف المتجر.
تقول اللجنة الأوروبية للتوحيد القياسي أن الأكياس الملامسة للأغذية يجب ألا تحتوي على أكثر من 0.2 ملم من النتوءات على الحواف. يتماشى هذا مع إرشادات EN 868 اعتبارًا من عام 2022. وينطبق المعيار على الاستخدام الطبي. لكن معظم مشتري-الأصناف الغذائية يستخدمون نفس القيود.
يمكن لصانعي الأكياس البلاستيكية الذين يستخدمون أنظمة القطع الموجهة بالليزر- الحفاظ على دقة قطع تبلغ ±0.3 مم حتى عند 350 كيسًا في الدقيقة. من الصعب الوصول إلى الشفرات الميكانيكية. هذا وفقًا لتقرير "تقنية القطع المتقدمة لعام 2023" الصادر عن الجمعية الأمريكية لمحترفي التغليف.
5. ثقب اللكم والتثقيب
إذا كانت الحقيبة تحتاج إلى ثقب في المقبض، أو شق، أو فتحة تنفس، فإن محطة التثقيب تقوم بهذه المهمة.
تمر اللكمة الهوائية أو المؤازرة-عبر الفيلم في موضع ثابت. بالنسبة لأكياس القمصان-، يجب أن تكون الثقوب على بعد 25-30 مم بالضبط من الحافة العلوية. إذا سقطت ثلاثة ملليمترات، فلن تشعر أن الحقيبة في يدك بشكل صحيح.
يقول معهد معهد أبحاث التغليف (PRI) إن عدم محاذاة ثقوب الثقب-هو السبب الثالث الأكثر شيوعًا لرفض الأكياس في عبوات البيع بالتجزئة. تم إنشاؤه بعد فشل الختم وانحراف الحجم. هذا جزء من تقرير تحليل العيوب لعام 2024.
تضيف بعض الآلات أيضًا خطوطًا ممزقة مثقبة. هذه شقوق صغيرة تسمح للمستخدم بفتح الأكياس النظيفة. يتطلب ذلك مجموعة ثانية من اللكمات أو عجلة التسجيل. إنه يضيف المزيد من العمل إلى الجهاز ولكنه يقلل أيضًا من شكاوى العملاء بشأن أوقات التمهيد الصعبة.
6. التراص والعد والإخراج
وهذا شيء يتجاهله معظم مشتري المنازل. هذه العمليات الست ليست مستقلة. إنها تشكل سلسلة، والحلقة الأضعف هي التي تحدد معدل الهدر لديك.
إذا انحرف التحكم في التوتر بنسبة 2%، فإن الختم الجانبي يتغير. لقد غيرت موضع الختم الجانبي. لكمة ثقب بطريقة خاطئة. الآن هناك ثلاثة عيوب في إحدى حقائبك.
وجد تقرير حالة ماكينات التغليف لعام 2024 الصادر عن PMMI أن 71% من عيوب الأكياس نتجت عن العمليتين الأوليين-التفكيك والختم الجانبي-بدلاً من الفحص النهائي للمنتج (PMMI، تقرير حالة ماكينات التغليف).
وهذا يعني: إذا كنت تريد عددًا أقل من حالات عدم المطابقة، فلا تقم فقط بترقية كاميرا الفحص الخاصة بك. إصلاح وحدة تحكم التوتر.
كيف تتفاعل هذه العمليات: تأثير السلسلة
وهذا شيء يتجاهله معظم مشتري المنازل. هذه الخطوات الست ليست منفصلة. أنها تشكل سلسلة. الحلقة الأضعف هي التي تحدد معدل الهدر لديك.
إذا تغير التحكم في التوتر بنسبة 2%، فسوف يتحرك الختم الجانبي. لتغيير موضع الختم العرضي. حرك الحفرة. الآن هناك ثلاث مشاكل في كيس واحد.
يُظهر تقرير حالة آلات التغليف لعام 2024 الصادر عن شركة PMMI أن 71% من عيوب الأكياس تبدأ في الخطوتين الأوليين. هذه غير ملفوفة وختم جانبي. لا يبدأون بفحص الجودة النهائي. هذا من تقريرهم لعام 2024.
وهذا يعني: إذا كنت تريد عددًا أقل من حالات عدم المطابقة، فلا تقم فقط بشراء كاميرا فحص أفضل. إصلاح وحدة تحكم التوتر.
اختلافات العملية حسب نوع الحقيبة
لا تقوم كل آلات تصنيع الأكياس البلاستيكية بتشغيل جميع العمليات الست. التكوين يعتمد على الحقيبة:
|
نوع الحقيبة |
العمليات المستخدمة |
|
حقيبة بولي مسطحة بسيطة |
استرخي ← الختم الجانبي ← الختم المستعرض ← القطع ← المكدس |
|
تي-قميص/حقيبة صدرية |
استرخي ← الختم الجانبي ← الختم المستعرض ← فتحة الثقب ← المكدس |
|
حقيبة واقفة-بسحاب |
استرخِ ← طباعة ← ختم جانبي ← شكل مجمع ← إدخال سحاب ← ختم عرضي ← فتحة تمزيق ← كومة |
|
الحقيبة الطبية المعقمة |
استرخِ ← طباعة ← ختم جانبي ← ختم عرضي ← قطع ← تعقيم -إخراج جاهز |
كلما أضفت المزيد من الخطوات، زادت النقاط التي تحتاج إلى المعايرة. قد تحتاج الآلات التي تصنع الأكياس المسطحة البسيطة إلى المعايرة مرة واحدة فقط في الشهر. تحتاج الآلات التي تصنع الأكياس الدائمة المزودة بسحاب إلى معايرة أربع مرات على الأقل في الأسبوع.
الخط السفلي
معدات إنتاج الأكياس البلاستيكية ليست عملية واحدة. إنها ست عمليات اتصال منظمة. كل شخص لديه تسامحه الخاص، وأسلوبه الخاص في ارتداء الملابس، وطرقه الخاصة في الفشل. إن فهم عملية الفتح والختم الجانبي والختم الجانبي والقطع والختم والتكديس لكل فيلم هو الفرق بين شراء آلة تعمل بشكل جيد وشراء آلة ثابتة دائمًا.
مصادر:
- الجمعية الدولية للتغليف المرن (IFPA)، أفضل ممارسات التعامل مع الأفلام، 2024
- IFPA، معايير الجودة لأنظمة عد الأكياس، 2023
- جمعية صناعة البلاستيك، معايير أداء آلات التعبئة والتغليف، 2023
- معهد مصنعي آلات التعبئة والتغليف (PMMI)، التكلفة الإجمالية للملكية في التغليف المرن، 2024
- PMMI، تقرير حالة آلات التغليف، 2024
- معهد محترفي التغليف، تقنيات القطع المتقدمة في التغليف المرن، 2023
- معهد أبحاث التغليف (PRI)، تحليل العيوب في خطوط التغليف المرنة، 2024
- اللجنة الأوروبية للمعايير (CEN)، EN 868: التعبئة والتغليف للأجهزة الطبية المعقمة نهائيًا، 2022


